- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Mitkä muottipohja- ja vakioosien komponentit ovat välttämättömiä tarkkuusruiskutusmuotteille?
Tarkkuusruiskuvalu riippuu muustakin kuin ontelosta ja ytimestä. Muotin pohja tarjoaa rakenteellisen rungon, joka pitää muottijärjestelmän koossa, kun taas vakiokomponentit ohjaavat kohdistusta, liikettä, sijoittelua ja osien irrottamista. Jos nämä elementit on sovitettu huonosti tai valmistettu epätarkasti, voi ilmetä ongelmia, kuten välähdys, epätasainen kuluminen, epäyhtenäiset osien mitat, vaikea muotin avaaminen ja ennenaikainen työkaluvika. Oikean valintaMuottipohja ja vakioosakomponentit ovat siksi perustavanlaatuinen vaihe luotettavan ruiskumuotin rakentamisessa.
Hyvin suunnitellussa muottikokoonpanossa yhdistyvät sopivat levymateriaalit, tarkka koneistus, luotettavat ohjausjärjestelmät, oikein valitut ejektorikomponentit ja yhteensopivat lisävarusteet. Vaadittu kokoonpano vaihtelee muotin koon, hartsin ominaisuuksien, ontelon sijoittelun, ruiskutuspaineen, tuotantomäärän ja ruiskuvalukoneen teknisten tietojen mukaan.Moldburger Mold Industry Co., Ltd.toimittaa muottialustoja ja tarkkuusmuottikomponentteja teollisiin sovelluksiin julkaistuilla teknisillä tiedoilla, jotka kattavat P20-teräksen, 1.2311-laadun teräksen, SUJ2-ohjainkomponentit ja SKD61-ejektorin tapit. Kunkin komponentin toiminnan ja valintakriteerien ymmärtäminen auttaa muottien suunnittelijoita ja hankintatiimiä tekemään tietoisempia päätöksiä.
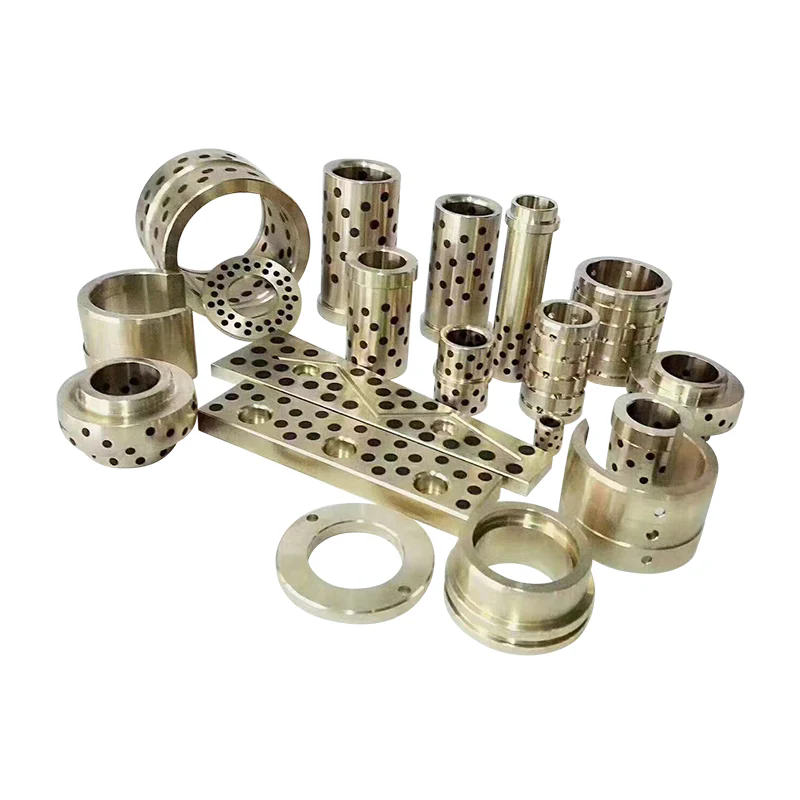
Sisällysluettelo
1. Mitkä muotin pohjalevyt ovat välttämättömiä vakaalle ruiskumuotille?
2. Mitkä vakiokomponentit ohjaavat kohdistusta, liikettä ja poistoa?
3. Miten materiaalit, toleranssit ja valmistuksen laatu tulisi arvioida?
Mitkä muotin pohjalevyt ovat välttämättömiä vakaalle ruiskumuotille?
Muotin pohja on tukirakenne, joka pitää ontelon, ytimen, ohjausjärjestelmän, poistomekanismin ja muut toiminnalliset elementit niille tarkoitetuissa asennoissa. Ruiskupuristuksen aikana kokoonpanoon kohdistuu puristusvoima, ruiskutuspaine, toistuva avaaminen ja sulkeminen sekä lämpömuutokset. Alustan on säilytettävä mittojen vakaus näissä käyttöolosuhteissa. Vaikka onkalo ja ydin olisi koneistettu tarkasti, riittämätön levyn jäykkyys tai huono kohdistus voi vaikuttaa lopulliseen muottikappaleeseen.
Levyjen järjestely riippuu muotin suunnittelusta. Perinteinen kaksilevyinen muotti sisältää yleensä yläkiinnityslevyn, onkalolevyn, ydinlevyn, tukilevyn, välikappaleet, ejektorilevyt ja alemman kiinnityslevyn. Monimutkaisemmat työkalut voivat vaatia lisälevyjä tai sisäosia liukukappaleiden, nostinten, kuumakanavien tai erityisten poistojärjestelyjen sijoittamiseksi. Jokaisella levyllä on määritelty mekaaninen rooli, ja sen mitat tulisi määrittää muotin asettelun mukaan sen sijaan, että ne valittaisiin pelkästään nimellisen muotin koon perusteella.
Mitkä levyt muodostavat päärakennekokoonpanon?
Seuraavat komponentit otetaan yleensä huomioon muotin pohjaa määritettäessä:
- Yläkiristyslevy:Yhdistää muotin kiinteän puolen ruiskuvalukoneen kiinteään levyyn. Se muodostaa asennuspinnan ylempään muottikokoonpanoon ja sijoittaa suuttimen holkin tarvittaessa.
- Ontelolevy:Tukee onkalo-inserttiä tai sisältää suoraan ontelotyöstön. Sen tasaisuus, paksuus ja jäykkyys vaikuttavat siihen, kuinka tasaisesti onkalon puolta tuetaan kiinnityksen aikana.
- Ydinlevy:Pitää ytimen sisäosan tai ytimen muodostavia ominaisuuksia. Sen on säilytettävä suunniteltu suhde onkalolevyyn toistuvien tuotantojaksojen ajan.
- Tukilevy:Vahvistaa sydämen puoleista kokoonpanoa ja auttaa vastustamaan taipumista ruiskutuspaineen alaisena. Vaadittu paksuus ja tukijärjestely riippuvat ennustetusta alueesta, ontelon sijoittelusta ja odotettavissa olevista muovauskuormista.
- Välikappaleet:Luo ejektorikokoonpanon liikkumiseen tarvittava tila. Niiden mitat määräävät käytettävissä olevan poistoiskun, ja niiden on jätettävä riittävästi tilaa liikkuville osille.
- Ejektorin kiinnityslevy ja ejektorilevy:Pidä kiinni ja käytä ejektorin tappeja, holkkeja ja muita poistoelementtejä. Niiden liikkeen tulee pysyä yhdensuuntaisena ja ilman häiriöitä.
- Pohja kiinnityslevy:Yhdistää muotin liikkuvan puolen liikkuvaan levyyn ja tarjoaa tarvittavan asennus- ja tukirajapinnan.
Nämä levyt toimivat yhdistettynä mekaanisena järjestelmänä. Esimerkiksi tukilevyn paksuuden lisääminen voi parantaa taipumakestävyyttä, mutta se vaikuttaa myös muotin kokonaiskorkeuteen ja käytettävissä olevaan konetilaan. Vastaavasti välikappaleen korkeuden muuttaminen voi vaikuttaa ejektorin iskuun ja palautuskomponenttien käytettävissä olevaan tilaan. Suunnittelutarkastelussa tulisi siksi ottaa huomioon lautasten täydellinen pinoaminen, ei jokaista levyä erillisenä ostokohteena.
Mitkä materiaali- ja kovuusvaatimukset ovat merkityksellisiä?
Materiaalivalinnan tulee heijastaa kullekin levylle asetettuja mekaanisia vaatimuksia. Moldburger Mold Industry Co., Ltd.:n julkaisemat ProSeries-muottipohjatiedot sisältävät esikarkaistua P20-terästä ja 1.2311-laatua olevaa terästä perusmateriaalivaihtoehtoina. Luettelo kovuus on 28 - 32 HRC, vetolujuus 965 - 1200 N/mm² ja vähimmäismyötölujuus 800 N/mm². Nämä arvot antavat viitteen ilmoitetun ProSeries-konfiguraation arvioinnissa, mutta ostajien tulee vahvistaa materiaalisertifikaatti ja tarkalleen tilaukseen sovellettavat tekniset tiedot.
| Komponentti | Julkaistu materiaali | Julkaistu kovuus | Ilmoitettu pinnan kunto |
| Kiinnityslevyt A ja B | P20 / 1,2311 | 28-32 HRC | Hiottu ja kiillotettu |
| Tukilevy S | 1045 hiiliteräs | 18-22 HRC | Maadoitus |
| Ejektorikotelo C ja D | P20 / 1,2311 | 28-32 HRC | Maadoitus |
| Ohjauspilarit ja holkit | SUJ2 laakeriterästä | 58-62 HRC | Karkaistu ja hiottu |
| Ejektorin tapit | SKD61 / H13 työkaluterästä | 48-52 HRC | Tarkkuushionta |
Yleiskäyttöiseen muotiin valitaan usein P20, koska se tarjoaa käytännöllisen tasapainon työstettävyyden, kiillottavuuden ja mekaanisen suorituskyvyn välillä. Suurempi jännitys voi vaatia eri teräslaadun tai isomman tukijärjestelyn. Materiaalivalinnassa tulee ottaa huomioon myös muovaushartsi. Esimerkiksi lasikuituvahvisteiset muovit voivat lisätä muotin pintojen ja liikkuvien komponenttien kulumista. Syövyttävät tai kosteudelle herkät työstöympäristöt voivat vaatia korroosionkestävien materiaalien käyttöä valituilla alueilla.
Miten muotin pohjan mitat sovitetaan koneeseen?
Fyysinen yhteensopivuus on yhtä tärkeää kuin materiaalin laatu. Muotin pohjan tulee mahtua koneen levyn mittoihin ja kiinnitystangon väliin, kun taas sen kohdistusrenkaan, kiinnitysreikien, kokonaiskorkeuden ja ejektorin liitännän on vastattava koneen teknisiä tietoja. Muotin suunnittelijan on myös otettava huomioon käytettävissä oleva päivänvalo, suurin avausisku, pienin muotin paksuus ja koneen puristuskapasiteetti.
ProSeriesin julkaistu kokomatriisi tarjoaa viisi vertailukonfiguraatiota. Alla olevat kuvat kuvaavat lueteltuja levymittoja ja kokonaiskorkeutta, eivät yleistä kokoaluetta jokaiselle räätälöitylle muottialustalle.
| Pohjan koko | Levyn paksuus | B levyn paksuus | S levyn paksuus | Kokonaiskorkeus |
| 1515 | 50 mm | 50 mm | 25 mm | 146 mm |
| 2020 | 60 mm | 60 mm | 30 mm | 181 mm |
| 2525 | 70 mm | 70 mm | 35 mm | 216 mm |
| 3030 | 80 mm | 80 mm | 40 mm | 251 mm |
| 3535 | 90 mm | 90 mm | 45 mm | 286 mm |
Kun tarkastelemme tarjousta, insinööritiimimme tulee saada muottipiirustus, koneen malli, hartsitiedot, ontelojärjestely ja odotettu tuotantomäärä. Nämä tiedot auttavat määrittämään, onko vakiokokoonpano sopiva vai tarvitseeko levyn paksuutta, tukiasentoja, jäähdytysasetteluja tai asennustietoja muutettava. Moldburger Mold Industry Co., Ltd. tarjoaa muottipohjavaihtoehtoja ruiskuvalusovelluksiin, ja ostajien tulee vahvistaa lopullinen piirustus ja materiaaliaikataulu ennen tuotannon aloittamista.
Mitkä vakiokomponentit ohjaavat kohdistusta, liikettä ja poistoa?
Vakiokomponentit ovat usein pienempiä kuin päämuottilevyt, mutta niiden vaikutus toistettavuuteen on huomattava. Ne ohjaavat avaus- ja sulkemisliikettä, pitävät muotin puolikkaat suunnitellussa suhteessa, vapauttavat muovatun tuotteen ja suojaavat liikkuvia kokoonpanoja ei-toivotulta siirtymiseltä. Muotissa voi olla jäykkä pohja ja tarkasti koneistettu ontelo, mutta silti se tuottaa epäjohdonmukaisia osia, jos sen ohjaus- tai poistokomponentit on määritelty väärin.
Vakiokomponenttien valinta tulee aloittaa muotin liike- ja toimintavaatimuksista. Yksinkertaisessa kaksilevyisessä muotissa voidaan käyttää tavanomaista ohjauspilaria ja holkkijärjestelyä ejektorin tapeilla. Muotti, jossa on syviä ripoja, sylinterimäisiä piirteitä, aliviivoja tai herkkiä kosmeettisia pintoja, saattaa tarvita ejektoriholkkeja, nostoja, kulutuslevyjä tai muita ohjaus- ja lukituselementtejä. Näiden komponenttien lukumäärä ja järjestely tulee määrittää muotin suunnittelun aikana.
Miksi ohjauspilarit ja ohjausholkit ovat välttämättömiä?
Ohjainpilarit ja ohjausholkit ohjaavat liikkuvien ja paikallaan olevien muotin puolikkaiden suhteellista asentoa avaamisen ja sulkemisen aikana. Niiden tarkoitus on ohjata kokoonpano oikeaan asentoon ennen kuin onkalo ja ydin kohtaavat. Tarkka ohjaus auttaa vähentämään epätasaista kosketusta, suojaamaan erotuspintoja ja ylläpitämään toistettavan kohdistuksen useiden muovausjaksojen aikana.
Tyypillinen ohjausjärjestelmä sisältää muotin toiselle puolelle asennetut karkaistut pilarit ja toiselle yhteensopivat holkit. Kahden osan välisen sovituksen on mahdollistettava sujuva liike ja samalla rajoitettava liiallista sivusuuntaista välystä. Liian suuri välys voi sallia ei-toivotun liikkeen ja lisätä kohdistusvirheiden riskiä. Liian tiukka kiinnitys voi aiheuttaa kitkaa, lämmön muodostumista, naarmuja tai tarttumista, varsinkin kun voitelu on riittämätön tai muotti on alttiina kontaminaatiolle.
Julkaistu ProSeries-spesifikaatio tunnistaa SUJ2-laakeriteräksen ohjauspilareihin ja holkkeihin, jonka kovuus on 58–62 HRC ja karkaistu ja hiottu viimeistely. Tämä on merkityksellinen materiaali- ja kovuusviite luetellulle kokoonpanolle. Ostajien tulee kuitenkin tarkistaa myös pilarin todellinen halkaisija, työpituus, holkin pituus, sopivuusluokka, pinnan karheus, voitelujärjestely ja mittatoleranssit komponenttipiirustuksesta.
Ohjausjärjestelmät tulee suunnitella muotin koon ja painon mukaan. Suuret muotit saattavat tarvita lisäohjainelementtejä tai täydentäviä kohdistusominaisuuksia epätasaisen kuormituksen hallitsemiseksi. Sivutoimisissa muoteissa suunnittelijan on myös varmistettava, että ohjauspilarit, kulmatapit, liukukappaleet ja lukituspalat eivät häiritse avausjakson aikana. Ohjausjärjestelmän kuluminen ja voitelu on tarkastettava määräaikaishuollon aikana.
Miten ejektorin tapit ja holkit vaikuttavat osien vapautumiseen?
Poistojärjestelmä poistaa valetun komponentin ytimestä jäähtymisen ja muotin avaamisen jälkeen. Ejektoritappeja käytetään yleisesti työntämään osan sopivia alueita vasten, kun taas ejektoriholkit ovat hyödyllisiä sylinterimäisten kohoumien tai ydintappien ympärillä, missä tarvitaan ympäröivää kosketuspintaa. Valinta riippuu osan geometriasta, seinämän paksuudesta, vetokulmasta, materiaalin kutistumisesta ja hyväksyttävien poistomerkkien sijainnista.
Ejektoritappien sijoitus on suunnittelupäätös, ei pelkästään tappien tasainen jakautuminen. Voimaa tulee kohdistaa alueille, jotka kestävät poistokuormituksen jättämättä näkyviä jälkiä, vääristymiä tai rasitusvalkaisua. Ohuet seinät ja kapeat rivat voivat vaatia erilaisen poistojärjestelyn kuin paksut rakenneosat. Jos osa tarttuu voimakkaasti ytimeen, suunnittelijan on ehkä lisättävä tehollista poistoaluetta tai tarkistettava vetoa ja pinnan viimeistelyä sen sijaan, että luottaisi muutamaan raskaasti kuormitettuun tapiin.
Ejektoritappien tulee olla suoria, oikein asennettuja ja riittävästi tuettuja. Liiallinen tukematon pituus voi lisätä taipumisen riskiä. Väärä tapin korkeus voi aiheuttaa tunnistusjälkiä tai epätasaisen vapautumisen, kun taas huono kohdistus voi saada tapin hankaamaan reikään. Ejektoriholkit vaativat samankeskisyyteen ja kulkuvälykseen samanlaista huomiota, koska ne toimivat ydintapin ympärillä ja voivat olla alttiina sivukuormituksille poiston aikana.
Julkaistussa ProSeries-kokoonpanossa listattu ejektorin tapin materiaali on SKD61 H13 -työkaluterästä, jonka kovuus on 48–52 HRC ja viimeistely on tarkkuushiottu. Tätä spesifikaatiota tulee käsitellä viitteenä mainitulle tuotekokoonpanolle eikä oletuksena, että jokainen ejektorin tappi tai holkki käyttää samaa laatua. Ostajien tulee vahvistaa halkaisija, pituus, pään muoto, kärjen geometria, kovuus ja kaikki sovelluksessa tarvittava erikoispinnoite tai pintakäsittely.
Mitkä muut komponentit täydentävät muotin liikejärjestelmän?
Useita lisäkomponentteja voidaan tarvita luotettavan muotin toiminnan saavuttamiseksi. Niiden käyttö riippuu muotin arkkitehtuurista ja valetun tuotteen tyypistä.
- Palautusnastat:Auta palauttamaan ejektorikokoonpano alkuperäiseen asentoonsa, kun muotti sulkeutuu. Niiden pituuden ja kosketinjärjestelyn tulee sopia ejektorilevyn malliin.
- Jouset:Tarjoa paluuvoimaa tai ohjattua liikettä valituissa mekanismeissa. Jousen valinnassa tulee ottaa huomioon työkuorma, puristusalue, väsymisikä, käyttölämpötila ja käytettävissä oleva asennustila.
- Paikannusrengas:Asettaa muotin ruiskutuskoneen suuttimeen ja kohdistusaukkoon nähden. Sen mittojen on vastattava koneen käyttöliittymää ja muotin suutinjärjestelyä.
- Jousiholkki:Tarjoaa sulan muovin sisääntuloreitin koneen suuttimesta muottikanavajärjestelmään. Suuttimen säteen, aukon mittojen ja istukan geometrian on oltava yhteensopivia.
- Käytä levyjä:Suojaa liukuvat kosketuspinnat alueilla, kuten liukukappaleissa ja muissa liikkuvissa muottimekanismeissa. Ne voidaan vaihtaa, kun kuluminen saavuttaa kohtuuttoman tason, mikä auttaa suojaamaan kalliimpia muottirakenteita.
- Ohjaustarvikkeet:Saattaa sisältää lisäohjaimia, pysäyttimiä ja kohdistuskomponentteja tietyille muottiasetteluille. Tarkan kokoonpanon tulee noudattaa hyväksyttyä muottipiirustusta.
- Lukot ja rajoittimet:Hallitse valittuja muotin liikkeen vaiheita tai tarjoa paikannustoimintoja niitä vaativissa malleissa.
- Tiivisteet ja tulpat:Tue jäähdytyskanavan ja nestepiirin vaatimuksia, jos muotin suunnittelussa on määritelty. Niiden materiaalin ja paineen on oltava käyttöolosuhteisiin sopivia.
Jokainen muotti ei vaadi kaikkia tämän luettelon komponentteja. Esimerkiksi perusmuotti ei välttämättä tarvitse nostimia tai monimutkaisia lukituslohkoja, kun taas muotti, jossa on sivuleikkaukset, voi riippua liukukappaleista, kulmatapeista ja kulutuslevyistä suorittaakseen liikkeensä loppuun. Komponenttiluettelo tulee luoda muotin kokoonpanopiirustuksesta ja materiaaliluettelosta, ja jokaiselle osalle on osoitettava selkeä toiminto ja viitenumero.
Moldburger Mould Industry Co., Ltd. luettelee ohjauspylväät ja kulutuslevyt, ohjaimet ja muut muottitarvikkeet sekä ejektorin tapit ja ejektorin holkit muottikomponenttikategorioihinsa. Näitä osia hankittaessa hankintaeritelmämme tulee tunnistaa komponenttityyppi, piirustusnumero, materiaali, kovuus, mitat, pintakäsittely ja määrä. Tämä vähentää epäselvyyttä visuaalisesti samankaltaisten komponenttien välillä, joilla voi olla erilaiset toiminnalliset vaatimukset.
Miten materiaaleja, toleransseja ja valmistuksen laatua tulisi arvioida?
Tarkkuus ei perustu pelkästään materiaalin nimeen tai koneluetteloon. Se on seurausta suunnitteluvaatimusten, raaka-aineen kunnon, koneistusprosessien, lämpökäsittelyn, hionnan, kokoonpanon ja tarkastuksen välisestä kontrolloidusta suhteesta. Komponentti saattaa täyttää nimellismitat, mutta silti toimia huonosti, jos sen tasaisuus, yhdensuuntaisuus, samankeskisyys, kovuus tai pinnan viimeistely eivät sovellu käytettäväksi. Ostajien tulee siksi arvioida valmistus- ja tarkastusvaatimukset tuotteen eritelmien ohella.
Miten teräslajit tulisi sovittaa komponenttien toimintoihin?
Eri muotin komponentit kokevat erilaisia mekaanisen rasituksen ja kulumisen muotoja. Suuren levyn on annettava rakenteellinen tuki ja säilytettävä geometria. Ohjauspilari kokee toistuvan liukuvan kosketuksen. Ejektoritappi altistetaan puristusvoimalle, kitkalle ja toistuvalle liikkeelle. Yhden materiaalin valitseminen jokaiselle komponentille jättäisi nämä erilaiset käyttöolosuhteet huomioimatta.
Moldburger Mold Industry Co., Ltd.:n julkaisemat tuotetiedot yksilöivät useita teräsvaihtoehtoja muottipohjaisiin sovelluksiin, mukaan lukien P20, 4140, H13, ruostumaton teräs ja S7. Luetteloidut kuvaukset yhdistävät P20:een yleiskäyttöiset muottisovellukset ja hyvä työstettävyys, 4140 lujuus ja sitkeys, H13 lämmönkestävyys, ruostumaton teräs korroosionkestävyys ja S7 iskunkestävyys. Nämä ovat valintaviitteitä, eivät vaihdettavia takuita. Oikea laatu riippuu komponentista, hartsista, käsittelylämpötilasta, odotetusta kulumisesta ja huoltovaatimuksista.
Esimerkiksi P20 voi sopia moniin yleiskäyttöisiin levyihin, kun taas H13 harkitaan usein silloin, kun korkeammat lämpövaatimukset tai erityiset kulumisolosuhteet oikeuttavat sen käytön. Ruostumattomalla teräksellä voi olla merkitystä sovelluksissa, joissa korroosionkestävyys on tärkeää, mutta tarkka laatu ja lämpökäsittely vaativat vielä vahvistuksen. Ostajan tulee myös erottaa levyn perusmateriaali ja materiaalit, joita käytetään sisäosissa, ohjauselementeissä, ejektoreissa ja kulutusosissa.
Lämpökäsittely on toinen tärkeä näkökohta. Kovuus vaikuttaa painauma- ja kulumiskestävyyteen, mutta kovuus yksinään ei kuvaa sitkeyttä, mittapysyvyyttä tai halkeilunkestävyyttä. Jos komponentti on karkaistu karkean koneistuksen jälkeen, valmistussuunnitelmassa tulee ottaa huomioon mahdollinen vääntyminen ja viimeistelyhiontatarve. Tiivistä sovitusta vaativien komponenttien tarkastus tulee suorittaa viimeisten työstö- ja lämpökäsittelyvaiheiden jälkeen, ei vain ennen niitä.
Mitkä mittatoleranssit ansaitsevat eniten huomiota?
Muottipiirustuksen kaikilla mitoilla ei ole yhtä toiminnallista merkitystä. Levyn kokonaispituudella ja -leveydellä voi olla suhteellisen laaja toleranssi, kun taas ohjausreiät, paikannusominaisuudet, välitaskut ja liukuvat liitännät saattavat vaatia paljon tarkempaa hallintaa. Hyödyllinen tarkastussuunnitelma tunnistaa toiminnan kannalta kriittiset mitat ja määrittelee, miten ne mitataan.
Tyypillisiä huomiota vaativia alueita ovat:
- Levyn tasaisuus ja yhdensuuntaisuus:Vaikuttaa siihen, kuinka muotti sulkeutuu ja kuinka puristuskuormat jakautuvat kokoonpanossa.
- Ohjausreiän sijainti:Määrittää ohjausjärjestelmän sekä ontelo- ja ydinlevyjen välisen suhteen.
- Ohjauspilarin halkaisija ja suoruus:Vaikuttaa juoksuun, kitkaan ja toistettavaan kohdistukseen.
- Taskun mitat:Selvitä, voidaanko ontelo- ja ydinosat sijoittaa ja kiinnittää oikein.
- Ejektorireiän sijainti ja halkaisija:Vaikuttaa tapin liikkumiseen ja hankaus- tai kouristumisvaaraan.
- Jakopinnan kunto:Vaikuttaa muotin sulkeutumiseen ja huonon kosketuksen tai vaurion aiheuttamaan välähdyksen vaaraan.
- Asennus- ja paikannusominaisuudet:On vastattava ruiskutuskonetta ja hyväksyttyä muottirakennetta.
ProSeries-muottipohjasivulla luetellaan levyjen ja komponenttien CNC-työstö ja kuvataan valmistusmenetelmä tarkan kohdistuksen ja sovituksen saavuttamiseksi. Erillisellä muotinvalmistusspesifikaatiosivulla on lueteltu vakiokokoalue 150 mm x 150 mm - 600 mm x 600 mm, vakiopintakäsittely Ra 0,4 mikrometriä ja plus-miinus 0,01 mm kriittisten mittojen toleranssi. Nämä luvut kuuluvat julkaistuun spesifikaatioon, eikä niitä tule automaattisesti soveltaa jokaiseen muottipohjasarjaan tai yksittäiseen komponenttiin.
Toisella ruiskumuotin perussivulla on listattu eri vakiokokoja, pintakäsittelytiedot ja mallisarjat. Koska julkaistut tuotesivut voivat kuvata erilaisia kokoonpanoja, ostajien tulee pyytää yksi yhdistetty piirustus ja tekniset tiedot valitulle mallille. Lopullisessa tarjouksessa tulee mainita, mikä toleranssi koskee kutakin kriittistä mittaa, kuinka pinnan karheus mitataan ja toimitetaanko tilauksen mukana tarkastuspöytäkirja.
Mitkä valmistus- ja tarkastusprosessit tukevat toistettavuutta?
Koneistuskyvyllä on merkitystä vain silloin, kun se on yhdistetty muotin suunnittelun edellyttämiin mittoihin ja ominaisuuksiin. CNC-jyrsintää ja -porausta käytetään levyprofiilien, reikien, taskujen ja kiinnitysominaisuuksien valmistukseen. Tarkkuushionta voi parantaa tasaisuutta, yhdensuuntaisuutta ja pinnan kuntoa. Lanka-EDM:ää voidaan käyttää profiileihin tai ominaisuuksiin, joita on vaikea tuottaa tavanomaisella leikkauksella. Lämpökäsittely voi olla tarpeen määrätyn kovuuden saavuttamiseksi, kun taas mittatarkastus varmistaa, että valmis osa on piirustuksen mukainen.
Moldburger Mould Industry Co., Ltd.:n yritysprofiilissa on Makinon, Dawein ja FANUCin CNC-koneet, Makinon ja Sodickin sähköpurkauskoneet, hitaan langansyöttökoneet, Okamoto-hiomakoneet, sorvit ja Hexagon-koordinaattimittauslaitteet. Se raportoi myös 30 suunnittelijan ja yli 100 ammatillisen ja teknisen henkilöstön tiimistä. Nämä julkaistut resurssit osoittavat yrityksen kuvaaman laite- ja henkilöstövalikoiman, kun taas yksittäisessä tilauksessa käytetty prosessi tulee vahvistaa sen todellisen valmistussuunnitelman mukaan.
Koordinaattimittauskoneella voidaan tarkastaa geometrisia piirteitä ja verrata mitattuja paikkoja suunnittelupiirustukseen. Yksinkertaisempia mittoja varten kalibroidut mittarit, mikrometrit, porausmittarit, korkeusmittarit ja pinnan karheusmittarit voivat olla sopivia. Tarkastusmenetelmä tulee valita tarkastettavan toleranssin ja geometrian mukaan. Mittaustuloksella on merkitystä vain, kun instrumentilla on sopiva resoluutio, kalibrointitila ja määritelty mittausmenettely.
Laatudokumentaatioon tulisi mieluiten sisältyä materiaalitodistus, kovuusraportti, jos se on määritelty, mittojen tarkastustulokset kriittisille ominaisuuksille ja muistiinpanot kaikista piirustuksen edellyttämistä erityisprosesseista. Toistuvissa tilauksissa hyväksyttyjen piirustusten ja tarkastuskriteerien säilyttäminen auttaa säilyttämään johdonmukaisuuden erien välillä. Jos komponentti on tarkoitettu korvaamaan olemassa oleva osa, ostajan tulee toimittaa alkuperäinen piirustus tai todennettu näyte ja tunnistaa kaikki muutokset edelliseen versioon verrattuna.
Miten ostajat voivat vähentää hankinta- ja kokoonpanoriskejä?
Hankintatiimit vertailevat usein muottikomponentteja yksikköhinnan ja toimitusajan mukaan. Näillä tekijöillä on merkitystä, mutta niitä tulee arvioida yhteensopivuuden, tarkastusvaatimusten ja tuotannon keskeytysten kustannusten perusteella. Edullinen ennenaikaisesti kuluva ohjauskomponentti voi johtaa kohdistusongelmiin, huoltotöihin ja hylättyihin muovattuihin osiin. Oikein määritellyllä komponentilla voi olla korkeampi ostohinta, mutta se tarjoaa paremman elinkaariarvon, jos se vähentää seisokkeja ja vaihtotiheyttä.
Ennen kuin teet tilauksen, käytä seuraavia teknisiä tarkastelukohtia:
- Vahvista muotin tyyppi, levyjen järjestely ja koneen käyttöliittymä.
- Toimita viimeisimmät hyväksytyt muotin kokoonpanopiirustukset ja komponenttipiirustukset.
- Tunnista materiaaliluokat, kovuusvaatimukset ja lämpökäsittelyolosuhteet.
- Määritä kriittiset mitat, geometriset toleranssit ja pinnan karheus.
- Varmista, onko komponenttien oltava DME-, HASCO-, FUTABA- tai muun nimetyn standardin mukaisia.
- Tarkista vaihdettavuus olemassa olevien muotin osien ja tarkoitettujen varaosien kanssa.
- Sovi tarkastusasiakirjoista, pakkauksesta, tunnistamisesta ja jäljitettävyydestä.
- Tarkista toimitusaikataulu koskien koneistusta, lämpökäsittelyä, hiontaa ja lopputarkastusta.
Toimittajan julkaisemat ruiskumuotin perustiedot viittaavat DME-, HASCO- ja FUTABA-yhteensopivuuteen. Ostajien tulee silti tunnistaa vaaditut standardisarjat ja mitat. Ilmaus "kansainvälinen standardi" ei yksinään riitä, koska eri järjestelmät voivat käyttää erilaisia mittoja, sovituksia ja komponenttien käytäntöjä. Teknisissä ostoasiakirjoissamme tulee määritellä standardi, osanumero ja versio aina, kun vaihdettavuutta vaaditaan.
Räätälöityjä projekteja varten Moldburger Mold Industry Co., Ltd. voidaan arvioida sen kyvyn perusteella tarkastella piirustuksia, valmistaa tarvittavat levy- ja komponenttikokoonpanot ja tarjota asiaankuuluvia laatutietoja. Tehdaskoordinaatiossamme tulisi keskittyä teknisten kysymysten ratkaisemiseen ennen tuotantoa, erityisesti silloin, kun tilaus sisältää standardista poikkeavia mittoja tai varaosia. Selkeä hyväksyntäprosessi auttaa estämään vältettäviä korjauksia koneistuksen alkamisen jälkeen.
Johtopäätös
Tarkkuusruiskumuotti perustuu vakaaseen muottipohjaan ja yhteensovitettuun vakiokomponenttien joukkoon. Kiinnityslevyt, ontelo- ja sydänlevyt, tukilevyt, välikappaleet ja ejektorikotelot muodostavat rakenteellisen perustan. Ohjauspilarit, holkit, ejektorin tapit, holkit, palautustapit, kohdistusrenkaat, putkiholkit ja kulutusosat tukevat tarkkaa liikettä ja luotettavaa osien vapautusta. Materiaalin valinta, mittojen hallinta, koneen yhteensopivuus ja tarkastuspöytäkirjat määrittävät, toimivatko nämä komponentit yhdessä tarkoitetulla tavalla.
Moldburger Mold Industry Co., Ltd.tarjoaa muottipohjaisia ja vakiokomponenttiratkaisuja julkaistujen materiaalispesifikaatioiden, koneistusresurssien ja tarkastuslaitteiden tukemana. Jos olet kehittämässä uutta ruiskumuottia tai hankit varaosia, lähetä tiimillemme piirustukset, materiaalivaatimukset, koneen tiedot ja odotetut tuotantoolosuhteet. Pyydä tekninen katsaus ja tarjous löytääksesi sopivan kokoonpanon työkaluprojektiisi.
Usein kysytyt kysymykset
K: Mitä eroa on muottipohjan ja tavallisten muottikomponenttien välillä?
V: Muottipohja on levyjen ja tukielementtien rakennekokoonpano, joka pitää ontelon, ytimen, ohjausjärjestelmän ja poistomekanismin. Vakiomuottikomponentit ovat toiminnallisia osia, jotka on asennettu tähän kokoonpanoon tai sen ympärille, kuten ohjauspylväät, ohjausholkit, ejektorin tapit, ejektorin holkit, palautustapit, kohdistusrenkaat ja putkiholkit. Muotin pohja tarjoaa rakenteellista tukea, kun taas vakiokomponentit ohjaavat kohdistusta, liikettä, sijoittelua ja osien vapauttamista. Molemmat on määritettävä yhdessä luotettavan muotin toiminnan saavuttamiseksi.
K: Mitä terästä käytetään yleisesti tarkkuusruiskuvalumuottien pohjassa?
V: Esikarkaistua terästä P20 ja 1.2311 käytetään yleisesti yleiskäyttöisissä muottipohjalevyissä, koska ne tarjoavat käytännöllisen yhdistelmän työstettävyyttä ja mekaanista suorituskykyä. Muita arvosanoja voidaan valita hakemuksen mukaan. Esimerkiksi 4140 liittyy lujuuteen ja sitkeyteen, H13 lämmönkestävyyteen, ruostumaton teräs korroosionkestävyyteen ja S7 iskunkestävyyteen. Lopullisessa valinnassa tulee ottaa huomioon muotin rakenne, hartsi, käyttölämpötila, kulumisolosuhteet, vaadittu kovuus ja toimittajan materiaalidokumentaatio.
K: Miksi ohjauspilarit ja holkit ovat tärkeitä ruiskumuotin tarkkuuden kannalta?
V: Ohjauspilarit ja holkit ohjaavat molempien muotin puolikkaiden suhteellista asentoa muotin avautuessa ja sulkeutuessa. Oikein sovitetut komponentit auttavat onteloa ja sydäntä kohtaamaan aiotussa asennossa, mikä vähentää ei-toivottua liikettä ja suojaa jakopintoja. Niiden halkaisija, suoruus, istuvuus, kovuus, pinnan viimeistely ja voiteluvaatimukset vaikuttavat kaikki suorituskykyyn. Liiallinen välys voi vaikuttaa kohdistusvirheeseen, kun taas liian tiukka istuvuus voi aiheuttaa kitkaa, naarmuja tai kouristuksia toistuvan käytön aikana.
K: Kuinka ejektorin tapit tulisi valita muoviseen ruiskumuottiin?
V: Ejektoritapit tulee valita muovatun osan geometrian, seinämän paksuuden, materiaalin kutistumisen, vedon ja odotetun irtoamisvastuksen mukaan. Niiden kosketusasentojen tulee jakaa vapautusvoima aiheuttamatta näkyviä jälkiä tai osien vääristymiä. Tapin halkaisija, pituus, pään muoto, kärjen geometria, kovuus ja sovitus ejektorilevyyn tulee tarkistaa muotin piirustuksesta. Ejektoriholkit voivat sopia paremmin sylinterimäisten kohoumien tai ydintappien ympärille, kun tarvitaan ympäröivää kosketuspintaa.
K: Mitä tietoja ostajien tulee antaa, kun he tilaavat mukautetun muottipohjan?
V: Ostajien tulee toimittaa viimeisin muotin kokoonpanopiirustus, levyn mitat, koneen malli, kiinnitystangon etäisyys, levyn yksityiskohdat, paikannusrengas ja asennusvaatimukset, ejektorin liitäntä, ontelojärjestely, hartsityyppi ja odotetut tuotantoolosuhteet. Tilauksessa tulee myös määritellä materiaaliluokat, kovuus, kriittiset toleranssit, pinnan viimeistely, sovellettavat standardit ja vaadittavat tarkastusasiakirjat. Näiden tietojen antaminen ennen tarjouksen tekemistä auttaa valmistajaa arvioimaan yhteensopivuuden, tunnistamaan erityiset työstövaatimukset ja vähentämään mitta- tai kokoonpanoongelmien riskiä.


