- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Miksi mittatarkkuus on niin elintärkeää muottilevyille?
Valettu autoliitin hylätään lopputarkastuksessa, koska tapin reiät ovat 0,08 mm:n päässä keskustasta. Asiakkaan kokoonpanolinja ei voi laittaa tappeja paikalleen, ja koko 20 000 osan erä romutetaan. Perimmäinen syy jäljitetään muotin sisään, joka muodostaa tapin reiät. Sisäke työstettiin ±0,05 mm:n toleranssiin määritellyn ±0,01 mm:n sijaan. Poikkeama itsessään on pieni - pienempi kuin ihmisen hiuksen paksuus. Mutta muotissa toleranssit kasaantuvat. Sisäosa istuu taskussa, tasku on koneistettu levyksi ja levy on kohdistettu muiden levyjen kanssa. Kunkin komponentin poikkeama kasvaa seuraavaan, ja kumulatiivinen virhe ilmestyy viimeiseen osaan. Tästä syystä mittatarkkuus ei ole kosmeettinen vaatimus muottilevyille. Se on osien laadun, muotin luotettavuuden ja tuotantotalouden perusta.
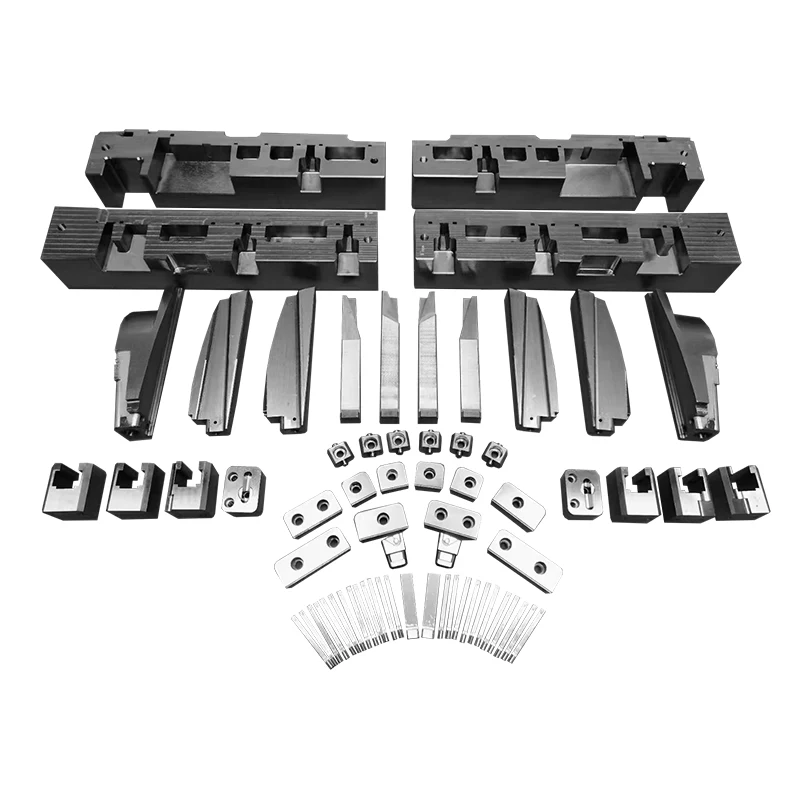
Tämä opas on kirjoitettu ostajille, jotka tekevät hankintojaTarkat muottikomponentit ja -osatruiskumuoteille, painevalumuotteille ja puristusmuotteille. Selitämme, miksi mittatarkkuudella on väliä, miten toleranssien pinoaminen vaikuttaa osien laatuun, muotin lisäyksille kriittiset erityistoleranssit, epätarkkojen terien seuraukset ja kriteerit toimittajan mittakyvyn arviointiin. Tarjoamme myös yksityiskohtaiset tuoteparametrit tehtaaltamme Moldburger Mould Industry Co., Ltd:llä. Olitpa sitten määrittelemässä hylsytappeja, onteloita, liukukappaleita tai kulutuslevyjä, tämä opas auttaa sinua ymmärtämään tarkkuusvaatimukset ja valitsemaan toimittajan, joka pystyy täyttämään ne.
Sisällysluettelo
- 1. Mitä mittatarkkuus tarkoittaa muottilevylle?
- 2. Miten toleranssipinoaminen vaikuttaa loppuosan laatuun?
- 3. Mitä tapahtuu, kun muottiterät eivät ole sietokykyisiä?
- 4. Mitkä toleranssit ovat kriittisimmät muottilevyille?
- 5. Miten mittatarkkuus määritetään ostotilauksessa?
- 6. Kuinka arvioit muottiterän toimittajan tarkkuuskyvyn?
- 7. Mitkä ovat tehtaamme tärkeimmät tuoteparametrit?
- 8. Usein kysytyt kysymykset (FAQ)
- 9. Johtopäätös
1. Mitä mittatarkkuus tarkoittaa muottilevylle?
Muotin sisäosan mittatarkkuus tarkoittaa, että kaikki sisäkkeen ominaisuudet – sen ulkomitat, ontelon yksityiskohdat, tapin reiät, sen kiinnityspinnat ja sulkureunat – valmistetaan määritettyihin mittoihin määritellyn toleranssin sisällä. Ei riitä, että sisäosa on suunnilleen oikean kokoinen. Muotissa sisäkkeen tulee mahtua taskuun oikealla välyksellä, tiivistyä sulkukohdan muovisulaa vasten ja kohdistua muiden muotin osien kanssa niin, että loppuosa kohtaa piirustuksensa. Tarkkuus ilmaistaan toleranssina, kuten ±0,01 mm, joka määrittää hyväksyttävän poikkeaman alueen nimellismittasta. Alla olevassa taulukossa on yhteenveto muotin sisäosan mittaominaisuuksista ja niiden tarkkuusvaatimuksista.
| Ominaisuus | Tarkkuusvaatimus | Epätarkkuuden seuraus |
| Ulkomitat | ±0,01 mm - ±0,02 mm | Huono istuvuus taskussa, liike paineen alla |
| Ontelon yksityiskohta | ±0,01 mm | Osan mitat toleranssin ulkopuolella |
| Pin reikiä | ±0,005–±0,01 mm | Tappivirhe, kokoonpanovirhe |
| Suljettavat reunat | ±0,005 mm | Flashin muodostuminen |
| Asennuspinnat | Tasaisuus 0,005 mm | Aseta keinuva, epätasainen rasitus |
kloMoldburger Mold Industry Co., Ltd., Tehtaamme valmistaa tarkkoja muottikomponentteja ja -osia muotin suunnittelun edellyttämiin toleransseihin. Käytämme CNC-työstöä, EDM:ää ja tarkkuushiontaa määritetyn tarkkuuden saavuttamiseksi. Laadunvalvontatiimimme tarkistaa jokaisen kriittisen ulottuvuuden ennen liitteen lähettämistä. Tavoitteenamme on tarjota asiakkaillemme oikein istuvia, luotettavasti tiivistäviä sisäosia ja valmistaa piirustusten mukaisia osia.
2. Miten toleranssipinoaminen vaikuttaa loppuosan laatuun?
Toleranssipino on yksittäisten komponenttien poikkeamien kerääntyminen kokoonpanoon. Muotissa lopullisen osan mittasuhteet määrittävät ontelon sisäosa, ydinsisäke, muotin pohja, kohdistusjärjestelmä ja kone. Jokaisella näistä komponenteista on oma toleranssinsa. Jos toleransseja ei analysoida huolellisesti, pinoaminen voi ylittää viimeisen osan toleranssin. Esimerkiksi, jos ontelo-insertin toleranssi on ±0,02 mm, muotin pohjan toleranssi on ±0,02 mm ja kohdistusjärjestelmän toleranssi on ±0,01 mm, mahdollinen pinoaminen on ±0,05 mm. Jos lopullisen osan toleranssi on ±0,05 mm, pinoaminen kuluttaa koko toleranssibudjetin jättämättä marginaalia muille muuttujille, kuten lämpölaajenemiselle tai koneen vaihtelulle. Alla oleva taulukko havainnollistaa toleranssipinon analyysiä.
| Komponentti | Toleranssi | Kumulatiivinen pinoaminen |
| Syvennys | ±0,01 mm | ±0,01 mm |
| Ydinsisäosa | ±0,01 mm | ±0,02 mm |
| Muotin pohjatasku | ±0,01 mm | ±0,03 mm |
| Tasausjärjestelmä | ±0,005 mm | ±0,035 mm |
| Viimeisen osan toleranssi | ±0,05 mm | Marginaali: ±0,015 mm |
Tehtaallamme työskentelemme asiakkaidemme kanssa analysoidaksemme heidän muottien toleranssipinoa. Voimme tarjota toleranssianalyysin ja suositella välitystoleransseja, jotka varmistavat, että loppuosa vastaa piirustusta. Tavoitteemme on auttaa asiakkaitamme välttämään pinoamisongelmia määrittämällä oikeat toleranssit alusta alkaen.
3. Mitä tapahtuu, kun muottiterät eivät ole sietokykyisiä?
Kun muottipalat ovat sietokyvyn ulkopuolella, seuraukset voivat olla vakavia ja kalliita. Ensimmäinen seuraus on salaman muodostuminen. Jos sisäosan sulkureunat eivät tiivisty kunnolla liitäntäpintaa vasten, muovi voi karkaa rakoon, jolloin osaan syntyy välähdystä. Flash vaatii manuaalista poistoa, lisää työvoimakustannuksia ja voi vaikuttaa osan ulkonäköön ja toimintaan. Toinen seuraus on osan mittavirhe. Jos onkalon yksityiskohta on toleranssin ulkopuolella, muotoiltu osa on toleranssin ulkopuolella, mikä johtaa hylkäämiseen ja romutukseen. Kolmas seuraus on homevaurio. Jos sisäosa ei mahdu kunnolla taskuun, se voi liikkua ruiskutuspaineen alaisena aiheuttaen taskun ja sisäkkeen kulumista. Neljäs seuraus on lyhentynyt terän käyttöikä. Väärin kohdistettu tai huonosti tuettu sisäosa kokee suuremman jännityksen ja kuluu nopeammin. Alla olevassa taulukossa on yhteenveto näistä seurauksista.
| Seuraus | Aiheuttaa | Vaikutus |
| Flashin muodostuminen | Sulkureunat toleranssin ulkopuolella | Manuaalinen poistokustannukset, osan ulkonäkö |
| Osan mittavika | Ontelon yksityiskohta toleranssin ulkopuolella | Romu, työstö, asiakkaan hylkääminen |
| Homevauriot | Huono istuvuus taskussa | Taskujen kuluminen, sisäosan liike |
| Lyhennetty välikappaleen käyttöikä | Virhe, huono tuki | Ennenaikainen kuluminen, usein vaihdettu |
Moldburgerin tehtaamme ymmärtää nämä seuraukset ja suunnittelee valmistusprosessimme niiden estämiseksi. Tarkistamme jokaisen kriittisen mittasuhteen ja tarkastamme jokaisen liitteen ennen toimitusta. Tavoitteenamme on tarjota asiakkaillemme oikein istuvia, luotettavasti tiivistäviä sisäosia ja valmistaa piirustusten mukaisia osia.
4. Mitkä toleranssit ovat kriittisimmät muottilevyille?
Kaikki toleranssit eivät ole yhtä kriittisiä. Kriittisimmät toleranssit ovat ne, jotka vaikuttavat sisäkkeen sopivuuteen muottiin, sulkimen tiiviyteen ja loppuosan mittaan. Alla olevassa taulukossa on yhteenveto näistä kriittisistä toleransseista ja niiden tyypillisistä arvoista.
| Toleranssityyppi | Tyypillinen arvo | Miksi sillä on merkitystä |
| Ulkoinen mitta | ±0,01 mm | Mahtuu taskuun, estää liikkumisen |
| Ontelon mitat | ±0,01 mm | Lopullisen osan mitat |
| Pin-reiän sijainti | ±0,005 mm | Tappien kohdistus, kokoonpano |
| Suljettu tasaisuus | 0,005 mm | Flashin esto |
| Pintakäsittely | Ra 0,2 - 0,4 um | Osan ulkoasu, julkaisu |
Keskitymme tehtaallamme näihin kriittisiin toleransseihin jokaisessa valmistamassamme terässä. Käytämme tarkkuustyöstö- ja tarkastuslaitteita niiden saavuttamiseen ja todentamiseen. Tavoitteenamme on tarjota asiakkaillemme vaativimmatkin vaatimukset täyttäviä terälevyjä.
5. Miten mittatarkkuus määritetään ostotilauksessa?
Mittatarkkuuden määrittäminen ostotilauksessa vaatii enemmän kuin yhden toleranssin ilmoittamista. Se edellyttää kriittisten ominaisuuksien, niiden nimellismittojen, toleranssien, tarkastusmenetelmän ja hyväksymiskriteerien määrittelemistä. Alla olevassa taulukossa on teknisten tietojen tarkistuslista.
| Tekniset tiedot | Mitä sisällyttää | Esimerkki |
| Kriittiset ominaisuudet | Luettele kaikki ominaisuudet, jotka vaikuttavat sovitukseen, tiivisteeseen tai osan mittaan | Ulkomitat, onkalo, tapin reiät |
| Nimellismitat | Anna kunkin ominaisuuden nimellismitta | 50,00 mm |
| Toleranssit | Anna kunkin ominaisuuden toleranssi | ±0,01 mm |
| Tarkastusmenetelmä | Määritä, miten mitta vahvistetaan | CMM, mikrometri, optinen komparaattori |
| Hyväksymiskriteerit | Määrittele hyväksymisrajat | Kaikki mitat toleranssin sisällä |
Moldburger Mold Industry Co., Ltd.:n tehdas työskentelee asiakkaidemme kanssa määritelläkseen kriittiset ominaisuudet ja toleranssit kullekin terälle. Toimitamme jokaisen lähetyksen mukana tarkastusraportit, joissa dokumentoidaan todelliset mitat ja vahvistetaan, että ne vastaavat eritelmiä. Tavoitteenamme on, että asiakkaidemme on helppo varmistaa vastaanottamiensa liitteiden oikeellisuus.
6. Kuinka arvioit muottiterän toimittajan tarkkuuskyvyn?
Muottien toimittajan tarkkuuskyvyn arvioiminen edellyttää keskittymistä laitteisiin, tarkastukseen, prosessin ohjaukseen ja kokemukseen. Toimittajalla on oltava työstölaitteet, jotka pystyvät saavuttamaan vaaditut toleranssit, mukaan lukien CNC-jyrsimet, EDM ja tarkkuushiomakoneet. Heillä on oltava tarkastuslaitteet mittojen tarkistamiseksi, mukaan lukien CMM, mikrometrit ja optiset vertailulaitteet. Heillä on oltava prosessinhallintajärjestelmät johdonmukaisuuden varmistamiseksi. Ja heillä on oltava kokemusta hankkimastasi lisäosatyypistä. Alla olevassa taulukossa on yhteenveto arviointiperusteista.
| Arviointikriteeri | Mitä etsiä | Miksi sillä on merkitystä |
| Työstölaitteet | CNC, EDM, tarkkuushionta | Mahdollistaa tiukkojen toleranssien saavuttamisen |
| Tarkastuslaitteet | CMM, mikrometrit, optiset vertailulaitteet | Tarkistaa mitat tarkasti |
| Prosessin ohjaus | SPC, kalibrointi, dokumentaatio | Varmistaa yhtenäisyyden erien välillä |
| Kokea | Viittauksia vastaaviin liitetyyppeihin | Osoittaa kykyä ja luotettavuutta |
Meillä on tehtaallamme koneistuslaitteet, tarkastuslaitteet ja prosessinhallintalaitteet, joilla saavutetaan ja tarkistetaan tarkkojen muottikomponenttien ja -osien edellyttämät tiukat toleranssit. Olemme valmistaneet teriä yli vuosikymmenen ajan ja meillä on laaja kokemus monenlaisista terätyypeistä. Pyydämme sinua arvioimaan meidät näiden kriteerien perusteella ja pitämään meitä kumppanina muottien asennuksessa.
7. Mitkä ovat tehtaamme tärkeimmät tuoteparametrit?
Seuraavassa taulukossa on tarkkojen muottikomponenttien ja -osien tärkeimmät tuoteparametrit. Nämä sisäosat soveltuvat ruiskumuotteihin, painevalumuotteihin ja puristusmuotteihin. Tehtaamme voi myös valmistaa räätälöityjä lisäosia erityisvaatimusten mukaisesti.
| Parametri | Specification Range | Huomautuksia |
| Materiaali | P20, H13, S7, 420SS, pronssi | Valittu sovellukseen |
| Kovuus | 28 - 58 HRC | Riippuu materiaalista ja lämpökäsittelystä |
| Mitattoleranssi | ±0,005–±0,02 mm | Riippuu ominaisuuden kriittisyydestä |
| Pintakäsittely | Ra 0,2 - 0,8 um | Kiillotettu ontelopinnoille |
| Lämpökäsittely | Karkaisu ja karkaisu, typpitys | Valittu kulutuskestävyyden vuoksi |
| Tarkastus | CMM, mikrometri, optinen komparaattori | Täysimittainen raportti toimitettu |
| MOQ | 1 kpl | Neuvoteltavissa suurista tilauksista |
| Toimitusaika | 2-4 viikkoa | Riippuu monimutkaisuudesta ja määrästä |
Valmistamme tehtaallamme tarkat muottikomponentit ja -osat täyttämään nämä vaatimukset ja paljon muuta. Voimme räätälöidä materiaalin, kovuuden, toleranssin ja viimeistelyn vastaamaan erityisvaatimuksiasi. Laadunvalvontajärjestelmämme sisältää raaka-aineiden tarkastuksen, prosessin tarkastuksen ja lopputarkastuksen ennen lähetystä. Tavoitteenamme on tarjota asiakkaillemme korkealaatuisia ja heidän mittatarkkuusvaatimuksiaan vastaavia terälevyjä.
8. Usein kysytyt kysymykset (FAQ)
Kysymys 1: Mikä on muotin tyypillinen mittatoleranssi?
Vastaus: Muotin tyypillinen mittatoleranssi riippuu ominaisuudesta ja sovelluksesta. Kriittisten ominaisuuksien, kuten ontelon mittojen ja tappien asemien, toleranssi on tyypillisesti ±0,005–±0,01 mm. Vähemmän kriittisten ominaisuuksien, kuten ulkomittojen, osalta toleranssi voi olla ±0,01–±0,02 mm. Tarkka toleranssi tulee määrittää osavaatimusten ja toleranssien pinoamisanalyysin perusteella.
Kysymys 2: Miten toleranssien pinoaminen vaikuttaa lopullisen osan mittaan?
Vastaus: Toleranssipino on yksittäisten komponenttien poikkeamien kerääntyminen kokoonpanoon. Muotissa lopullisen osan mitat määrittävät ontelo-insertti, ydinsisäke, muotin pohja ja kohdistusjärjestelmä. Jokaisella komponentilla on oma toleranssinsa, ja poikkeamat lasketaan yhteen. Jos pinoaminen ylittää lopullisen osan toleranssin, osa on määrittelyn ulkopuolella. Tiimimme voi auttaa sinua analysoimaan pinoa ja määrittelemään terän toleranssit, jotka jättävät riittävän marginaalin.
Kysymys 3: Mitä tapahtuu, jos muotin sisäosa on toleranssin ulkopuolella?
Vastaus: Jos muotin sisäosa on toleranssin ulkopuolella, seurauksena voi olla välähdyksen muodostuminen sulkuvaiheessa, osan mittavika, huonon sovituksen aiheuttama muotin vaurioituminen ja lyhentynyt terän käyttöikä. Nämä ongelmat johtavat romutukseen, uudelleenkäsittelyyn ja lisääntyneisiin ylläpitokustannuksiin. Oikean toleranssin määrittäminen ja sen varmistaminen tarkastuksen kautta on olennaista näiden seurausten välttämiseksi.
Kysymys 4: Kuinka varmistat muotin sisäkkeen mittatarkkuuden?
Vastaus: Mittatarkkuus varmistetaan tarkkuusmittauslaitteilla, mukaan lukien CMM (koordinaattimittauskoneet), mikrometrit ja optiset vertailulaitteet. Tarkastuksen tulee kattaa kaikki kriittiset ominaisuudet, ja se tulee dokumentoida liitteen mukana olevaan raporttiin. Tehtaamme tarjoaa täydellisen mittaraportin jokaisen toimitettavan liitteen yhteydessä.
Kysymys 5: Voidaanko muotin sisäosa työstää uudelleen, jos se on toleranssin ulkopuolella?
Vastaus: Joissakin tapauksissa muotin sisäosa voidaan työstää uudelleen, jos se on toleranssin ulkopuolella. Jos mitta on esimerkiksi liian suuri, se voidaan työstää oikeaan kokoon. Jos mitta on liian pieni, sisäosa on ehkä romutettava tai hitsattava ja työstettävä uudelleen. Uudelleentyöstön toteutettavuus riippuu ominaispiirteestä ja poikkeaman määrästä. Tiimimme voi neuvoa, onko uusinta mahdollista vai tarvitaanko uusi liite.
9. Johtopäätös
Mittatarkkuus on tärkeää muottilevyille, koska se määrittää, sopiiko sisäosa oikein, tiivistyykö se luotettavasti ja tuottaako piirustusten mukaisia osia. Toleranssin pinoaminen, välähdyksen muodostuminen, osan mittojen epäonnistuminen, homevauriot ja terän lyhentynyt käyttöikä ovat kaikki seurauksia epätarkoista terästä. Määrittämällä kriittiset toleranssit, analysoimalla pinoa ja tarkistamalla mitat tarkastuksen kautta, ostajat voivat varmistaa, että heidän hankkimansa terät täyttävät muottien vaatimukset. Moldburger Mould Industry Co., Ltd.:ssä tehtaamme valmistaa tarkkoja muottikomponentteja ja -osia tiukimpiin toleransseihin ja tarjoaa täydelliset mittaraportit jokaisen lähetyksen yhteydessä. Työskentelemme asiakkaidemme kanssa määritelläksemme kriittiset ominaisuudet ja toleranssit kullekin terälle.
Olitpa hankkimassa ydintappeja, onteloita, liukukappaleita tai kulutuslevyjä, pyydämme sinua ottamaan meihin yhteyttä keskustellaksemme tarpeistasi. Voimme tarjota näytteitä, tarkastusraportteja ja räätälöityjä ratkaisuja. Sitoutumisemme laatuun ja mittatarkkuuteen on tehnyt meistä luotettavan kumppanin muottien valmistajille ympäri maailmaa.
Ota yhteyttä Moldburger Mold Industry Co., Ltd.:hen jo tänäänkeskustellaksesi tarkkojen muottikomponenttien ja -osien vaatimuksistasi ja selvittääksesi, kuinka mittatarkkuus voi parantaa muotisi suorituskykyä.


